|
多穴模具如何高效下料、精准摆盘?康特斯第三代下料机给你答案
2026-09-17
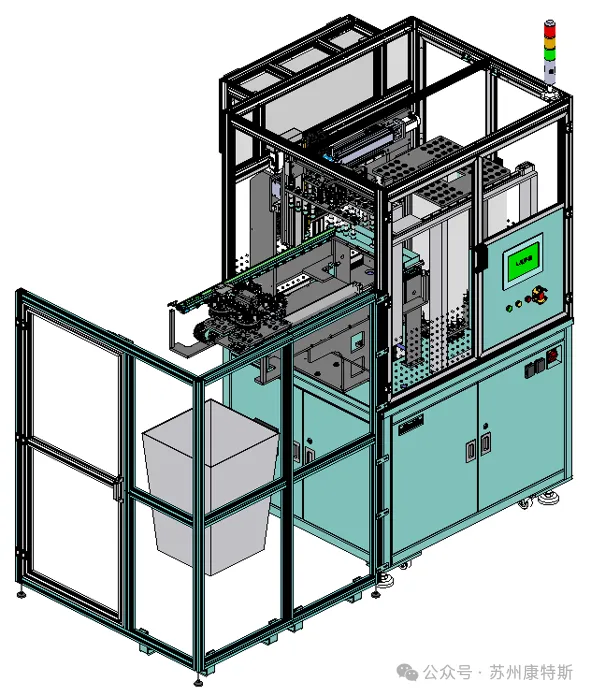
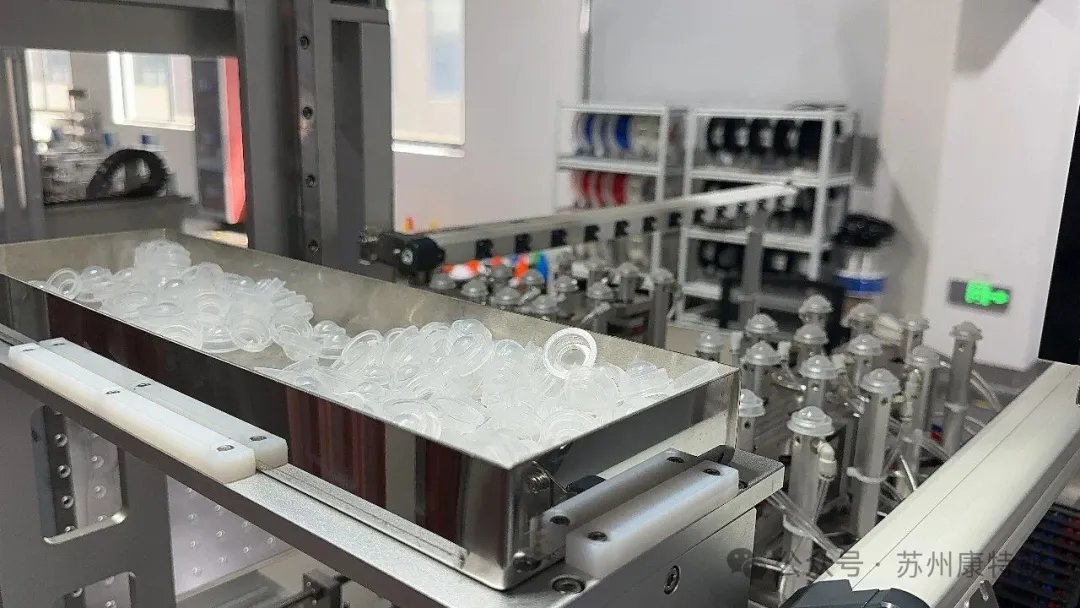
多穴模具如何高效下料、精准摆盘? 从8到32,不只是穴数翻倍,更是对前端下料能力的一次全面重构。 一次出模32个,CT稳定18s/pcs。 第一代8穴一次出模8个,是自动化下料的初代产品;第二代16穴一次出模16个,穴数翻倍;第三代直接做到32穴,CT稳定18s/pcs,单模产能在第二代基础上再翻一倍。注塑机出来的32个上模,设备自动取下来、变距、放进料管,供下一道工序使用。一个可同时看管多台,人工仅需更换料管。 四步流程,每一步都减少人工干预。 采用 8 穴模具时,单模产出 8 个上模,取料与摆盘的工作量尚在人工可承受范围内;升级至 16 穴后,单模产出翻倍,人工取料摆盘的效率开始成为产能瓶颈;进入 32 穴时代,单模产出再翻一倍,摆盘工作量同步翻倍,若仍依赖人工操作,只能通过增加人员或降低节拍来维持生产。第三代下料机正是为应对这一产能跃迁而生,将整个流程优化为四步: 前端下料,是整线线平衡的起点。 这台设备位于注塑机之后、注液合模之前,是整条隐形眼镜产线的首道工序。上模在此完成下料、入管后,才会进入后续的注液、合模等工序。作为整线的供料源头,其节拍直接影响全线的线平衡 —— 下料节拍与后续工序匹配,整线才能稳定运行;下料节拍滞后,后续工序再快也会因待料而闲置。 中转台边移边变距。 注塑模具的穴间距与料管的排列间距不同,取出后无法直接放入料管。中转台在平移的同时完成变距,一步到位,无需人工二次排布。台上配置离子风棒,移料过程中同步完成除静电、除尘。 32个分四次放,定位更稳。 搬运组件采用伺服驱动,32 个上模分四次放入料管,每次 8 个。移栽伺服与升降伺服双重定位,每个上模均以设定速度落至指定位置。分四次而非一次放完,旨在确保定位更稳、更准。 旋转双工位,换料管不停机。 料管收料采用旋转双工位设计。顶杆升至接料高度,每放入一组即下降一个模具高度,始终保持最佳接料位。料管满料后,旋转伺服 180° 转位,满管转至人工侧取走,空管同步转至接料位,整个换管过程设备无需停机。检测光电实时监控料管状态,满料自动转位,空管自动接料。 料管不只是容器,更是蓄水池。这台设备将上模收集至料管中,料管数量增加,缓存容量随之提升。注塑机的节拍与后续注液合模的节拍未必完全匹配,料管中存储的上模即为中间缓存 —— 注塑机节拍较快时,料管多存储一部分;后续工序节拍较快时,料管中的存量及时补充。注塑机换模或短暂停机时,后续工序仍可靠料管中的存量持续运行,避免整条线同步停机。 从8穴到16穴,再到今天的32穴,康特斯下料设备的每一次升级,都来自客户产线上真实的需求。穴数每翻一倍,对下料能力的要求就上一个台阶。 多穴模具如何高效下料、精准摆盘?康特斯第三代下料机,给出了今天的答案。而下一代,已经在路上。 |